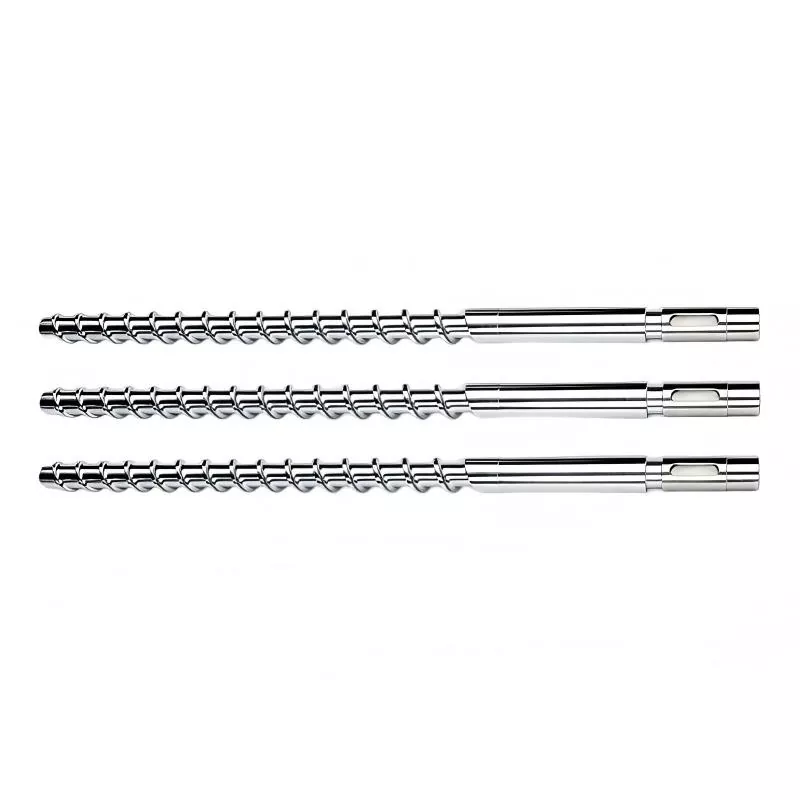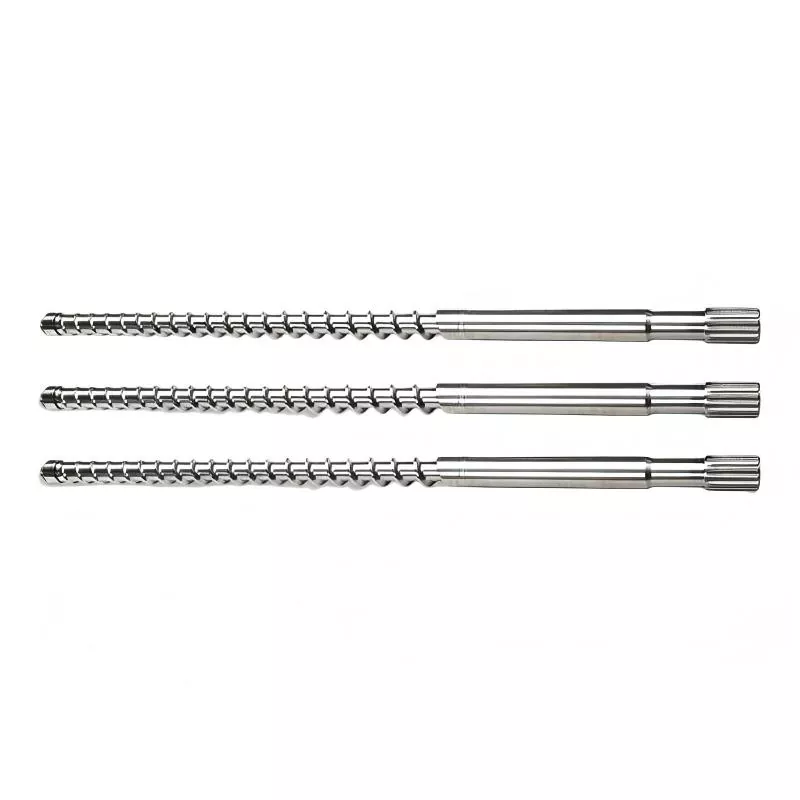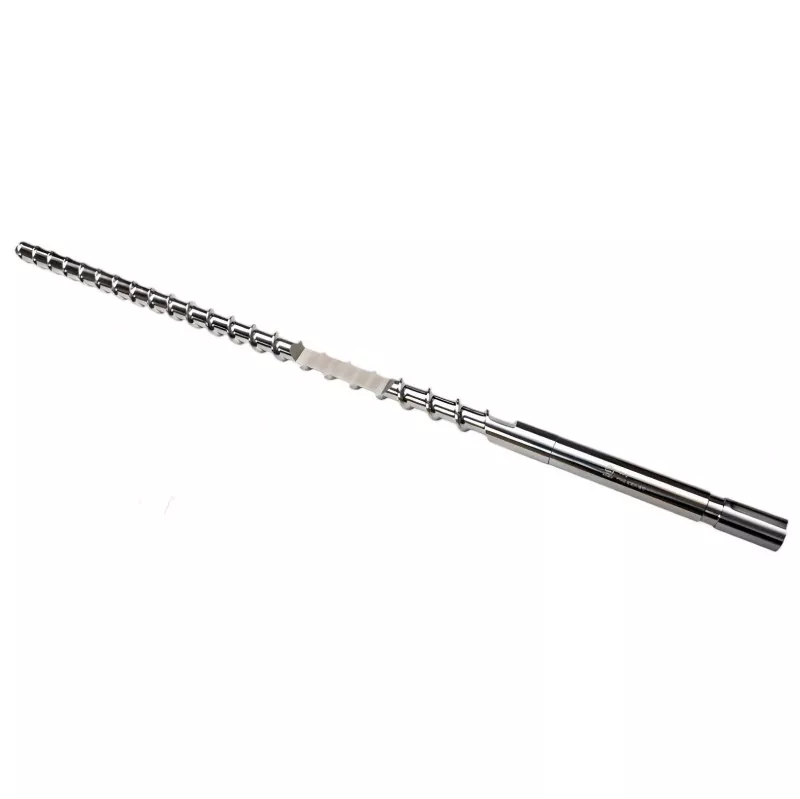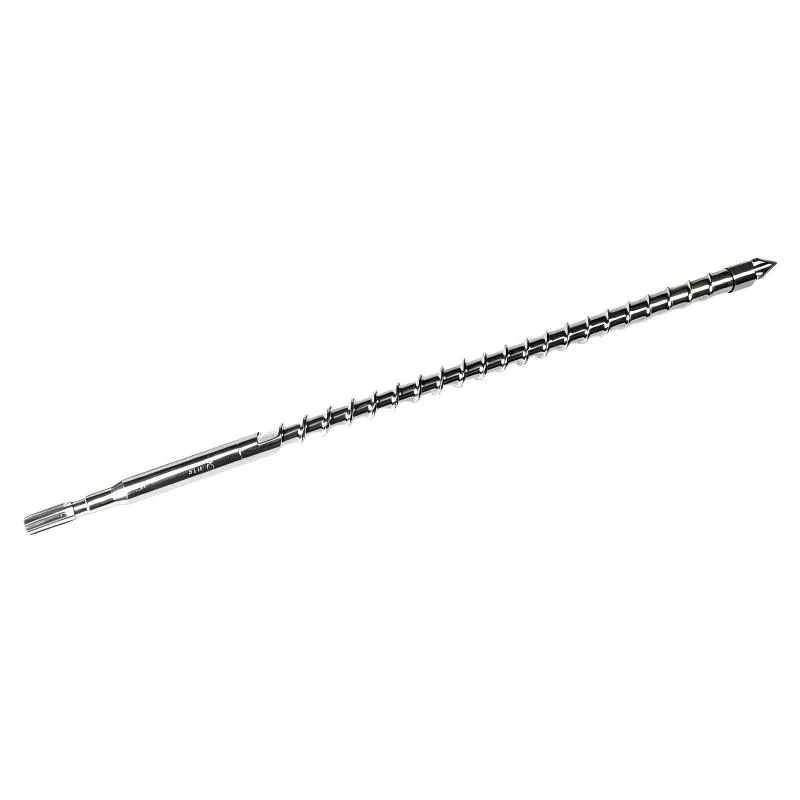
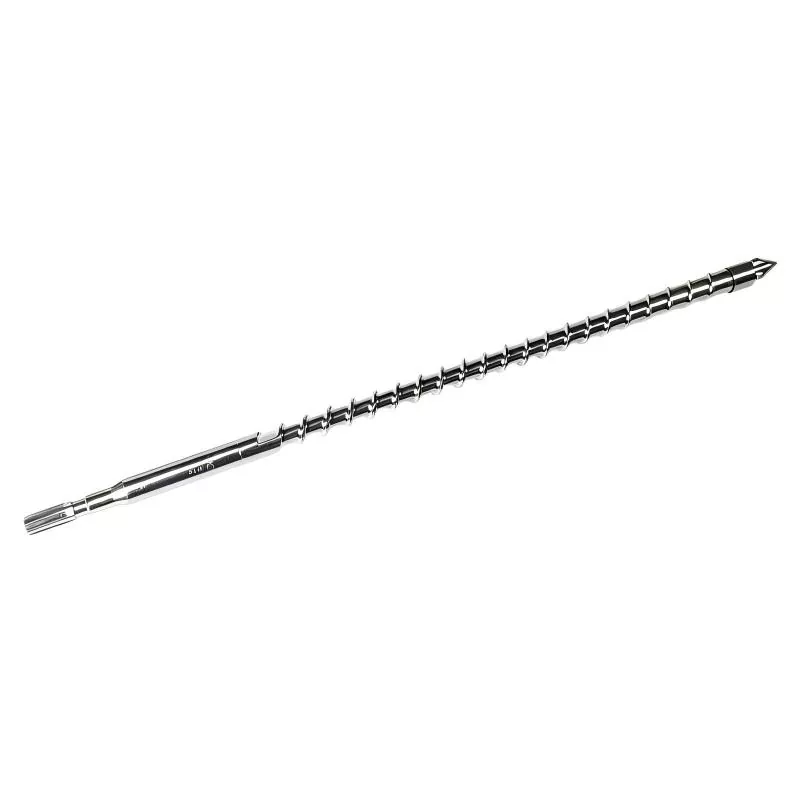
หัวสกรูฉีด
สกรูหัวฉีดเป็นหนึ่งในผลิตภัณฑ์ของ HAPPY PLASTICS Factory สามารถปรับแต่งได้และทนทานต่อการใช้งาน สามารถใช้เพื่อแก้ไขการไหลย้อนกลับของหลอมเหลวและข้อบกพร่องช็อตช็อต ชุดวาล์วกันกลับ 3 ชิ้นของเราให้ระยะการซีล 0.03 มม. ที่แม่นยำ ลดอัตราการคัดแยกที่เกิดจากรอบการขึ้นรูปที่ไม่เสถียรลง 15%
ในฐานะผู้ผลิตหัวสกรูฉีดของจีนที่มีประสบการณ์ HAPPY PLASTICS จัดหาปลายสกรูทดแทนที่ทนทานเพื่อคืนแรงดันในการทำให้พลาสติกมีเสถียรภาพ ผลิตจากเหล็กกล้าเครื่องมือ Cr12MoV ระดับพรีเมียมและชุบแข็งด้วยสุญญากาศจนถึง HRC 58–62 ส่วนประกอบของเราลดการบิ่นของวงแหวนตรวจสอบและการปนเปื้อนของจุดดำบ่อยครั้งในระหว่างขั้นตอนการเปลี่ยนสีอย่างรวดเร็ว
ข้อมูลจำเพาะทางเทคนิค
เพื่อให้ทนทานต่อรอบการฉีดแรงดันสูงที่มีระยะเวลายาวนานโดยไม่เกิดการกัดเซาะก่อนเวลาอันควร หัวสกรูฉีดของ HAPPY PLASTICS จึงได้รับการผลิตขึ้นตามเกณฑ์มาตรฐานทางโลหะวิทยาที่เข้มงวด เรานำเสนอโซลูชั่นวัสดุโลหะผสมที่ปรับแต่งให้เหมาะกับระดับการขัดถูของเรซินขึ้นรูปเฉพาะของคุณ:
• เหล็กกล้าเครื่องมือฐาน SKD61 (H13):ชุบแข็งด้วยสุญญากาศถึง HRC 50–54 มีความต้านทานการเปลี่ยนแปลงอุณหภูมิและความทนทานทางโครงสร้างที่โดดเด่น เหมาะสำหรับพลาสติกเอนกประสงค์ที่ไม่เติมสารเติมแต่ง เช่น PP, PE และ PS
• การเชื่อมซ้อนทับพื้นผิว Bimetallic:สำหรับวัสดุที่มีฤทธิ์กัดกร่อน เช่น PA66 หรือ PBT ที่เสริมใยแก้ว 30% ชั้นโลหะผสมทังสเตนคาร์ไบด์ 1.5 มม. (HRC 60–65) จะถูกเชื่อมอาร์กพลาสม่าลงบนพื้นผิวที่สึกหรอของเช็คริง
• การบำบัดแก๊สไอออนไนไตรด์:ความแข็งพื้นผิวเกิน 950 HV โดยมีความลึกของไนไตรด์ที่ควบคุมได้ตั้งแต่ 0.4 มม. ถึง 0.6 มม. ให้ประสิทธิภาพการป้องกันการกัดกร่อนที่เชื่อถือได้ต่อสารระเหยที่มีฤทธิ์กัดกร่อนซึ่งปล่อยออกมาจาก PVC, สารหน่วงไฟที่ปราศจากฮาโลเจน และ POM
• ความแม่นยำของมิติ:เกลียวและพื้นผิวการปิดผนึกที่สำคัญทั้งหมดผ่านการอบด้วยความร้อนหลังการกราวด์ทรงกระบอกที่มีความแม่นยำ โดยมีการควบคุมความเข้มข้นต่ำกว่า 0.015 มม. อย่างเคร่งครัด
การแก้ปัญหาคอขวดในการผลิตโดยทั่วไปและข้อบกพร่องในการขึ้นรูป
การติดตั้งหัวสกรูฉีดที่ปรับแต่งอย่างเหมาะสมจะช่วยลดการสึกหรอที่ผิดปกติเฉพาะจุดซึ่งก่อให้เกิดข้อบกพร่องทางโครงสร้างบนชิ้นส่วนพลาสติกสำเร็จรูป:
กำจัดการไหลย้อนกลับและการเบี่ยงเบนน้ำหนักของช็อต
หากวงแหวนตรวจสอบไม่สามารถปิดผนึกเข้ากับแหวนรองแรงขับได้เต็มที่ในระหว่างจังหวะการฉีด โพลีเมอร์หลอมเหลวจะไหลถอยหลังไปตามการขึ้นของสกรู ส่งผลให้ความหนาของเบาะไม่เสถียรและน้ำหนักของชิ้นส่วนไม่สอดคล้องกัน เครื่องซีลแบบกราวด์เอียง 45° ที่มีความแม่นยำของเราบรรลุการซีลเชิงกลโดยสมบูรณ์ภายใน 0.1 วินาทีของการเคลื่อนที่ของสกรูไปข้างหน้า ซึ่งจำกัดความผันผวนของน้ำหนักแบบช็อตต่อช็อตภายใน ±0.2%
ป้องกันการเสื่อมสภาพของเรซินและการเกิดจุดดำ
หัวสกรูมาตรฐานหรือที่สึกหรอจะคงโซนการไหลตายซึ่งเรซินที่ไวต่อความร้อน เช่น PC, PMMA และ ABS จะซบเซาและเกิดคาร์บอนภายใต้ความร้อนที่คงอยู่ รูปทรงการไหลที่ปรับปรุงประสิทธิภาพโดย CFD ของเราจะขจัดพื้นที่กักเก็บวัสดุทั้งหมด เมื่อรวมกับการตกแต่งกระจกเงามันวาวสูง (Ra ≤ 0.2 μm) ของเหลวจะไหลสม่ำเสมอในรูปแบบเข้าก่อนออกก่อน ช่วยเร่งประสิทธิภาพการเปลี่ยนสีได้มากถึง 35%
ลดการแคร็กของทิปและความเสียหายจากการสตาร์ทเครื่องขณะเย็น
ผู้ปฏิบัติงานมักจะเริ่มรอบการฉีดก่อนที่ถังจะถึงอุณหภูมิการทำงานมาตรฐาน เม็ดที่ยังไม่ละลายจะสร้างแรงบิดที่รุนแรงจนทำให้เกลียวของหัวสกรูแตกหัก การออกแบบของเราใช้เนื้อฟันเกลียวแบบโค้งมนแทนร่องรูปตัว V ที่แหลมคม เพื่อกระจายแรงเค้นทางกลอย่างสม่ำเสมอ ซึ่งช่วยลดความเสี่ยงที่ด้ายขาดได้ถึง 40%
กำหนดเป้าหมายสถานการณ์การใช้งานทางอุตสาหกรรม
การติดตั้งหัวสกรูฉีดที่แข็งแกร่งถือเป็นสิ่งสำคัญสำหรับสายการผลิตที่ให้ผลตอบแทนสูงในภาคส่วนเฉพาะต่างๆ:
ส่วนประกอบยานยนต์ที่มีความแม่นยำ
สำหรับตัวเชื่อมต่อยานยนต์ที่มีผนังหนาและตัวเรือนห้องเครื่องยนต์ที่หล่อด้วยโพลีเอไมด์ที่เติมแก้ว ชุดวาล์วไบเมทัลลิกแบบ 3 ชิ้นของเราจะรักษาการรองรับการหลอมละลายที่มั่นคงภายใต้แรงดันการฉีดที่มากกว่า 180 MPa ซึ่งช่วยขจัดข้อบกพร่องของรอยยุบได้อย่างมีประสิทธิภาพ
บรรจุภัณฑ์ความเร็วสูงและการขึ้นรูปแบบผนังบาง
การผลิตฝาขวด ฝาปิด และภาชนะบรรจุอาหารผนังบางด้วยความเร็วสูงใช้เรซิน PP ที่มี MI สูง ซึ่งต้องการการตอบสนองของวาล์วทันทีภายใต้รอบการทำงานที่สั้น วงแหวนตรวจสอบความเฉื่อยต่ำน้ำหนักเบาของเราช่วยลดความล่าช้าในการตอบสนองเชิงกล และรักษาแรงดันหลอมให้คงที่ตลอดวงจรการผลิตนับล้านรอบ
ข้อได้เปรียบหลักของความร่วมมือกับ HAPPY PLASTICS
• 36 ปีของข้อมูลทางวิศวกรรมที่สะสม:HAPPY PLASTICS ก่อตั้งขึ้นในปี 1990 มีฐานข้อมูลมิติที่ครอบคลุมครอบคลุมแบรนด์เครื่องฉีดพลาสติกกระแสหลักในประเทศและต่างประเทศ สิ่งนี้ช่วยให้เราสามารถผลิตหัวสกรูฉีดที่แม่นยำซึ่งตรงกับรุ่นและปีเฉพาะของคุณ
• การจัดการคุณภาพที่ผ่านการรับรอง ISO9002:ส่วนประกอบทุกชิ้นได้รับการตรวจสอบอย่างเต็มรูปแบบผ่านเครื่องวัดพิกัด (CMM) ความคลาดเคลื่อนการหมุนของแกนและเกลียวได้รับการตรวจสอบอย่างสมบูรณ์ก่อนจัดส่งเพื่อรับประกันการติดตั้งที่ปราศจากการรบกวน
• การรับประกันคุณภาพโครงสร้าง 90 วัน:ทีมงานหลังการขายเฉพาะของเราจะติดตามผลการดำเนินงานของผลิตภัณฑ์ มีการเปลี่ยนทดแทนฟรีภายใน 90 วันสำหรับวัสดุที่ยืนยันการแตกร้าวหรือการสึกหรอผิดปกติก่อนวัยอันควรภายใต้พารามิเตอร์การขึ้นรูปมาตรฐานที่กำหนด
การปรับแต่งและขั้นตอนการผลิตมาตรฐาน
เพื่อให้มั่นใจว่าหัวสกรูฉีดใหม่ของคุณสอดคล้องกับการตั้งค่าการผลิตของคุณอย่างสมบูรณ์แบบ ทุกคำสั่งซื้อจะต้องปฏิบัติตามระเบียบวิธีการผลิตที่มีโครงสร้าง:
[การวิเคราะห์ประสิทธิภาพของเรซินและการสึกหรอ] → [การจับคู่ฐานข้อมูลขนาดเครื่องจักร] → [การกัดแม่นยำ CNC 5 แกน] → [การอบชุบด้วยความร้อนสุญญากาศ / การหุ้มโลหะคู่] → [การขัดกระจกและการตรวจสอบขั้นสุดท้ายของ CMM]
1. การวิเคราะห์ประสิทธิภาพของเรซิน:เราประเมินคุณสมบัติหลักของวัสดุขึ้นรูปของคุณ รวมถึงอัตราส่วนการโหลดใยแก้ว อุณหภูมิในกระบวนการผลิต และปริมาณสารหน่วงไฟที่มีฤทธิ์กัดกร่อน เพื่อเลือกสารละลายทางโลหะวิทยาที่เหมาะสมที่สุด
2. การคำนวณแบบกำหนดเองทางเรขาคณิต:หากกระบอกปืนของคุณชำรุด ขัดเกลา และขยายใหญ่ขึ้น ทีมเทคนิคของเราจะคำนวณเส้นผ่านศูนย์กลางภายนอกที่ใหญ่เกินจริงเพื่อคืนระยะห่างการซีลมาตรฐาน
คำถามที่พบบ่อยทางเทคนิคเฉพาะผลิตภัณฑ์
ถาม: เหตุใด Check Ring จึงแตกหรือแตกก่อนเวลาอันควรเมื่อทำการขึ้นรูปโพลีคาร์บอเนตโปร่งใส (PC)
ตอบ: PC มีความหนืดหลอมเหลวสูงและต้องใช้แรงดันในการฉีดที่หนัก เหล็กไนไตรด์แบบธรรมดามีความแข็งพื้นผิวสูงแต่มีความเหนียวโดยรวมไม่เพียงพอ ผลกระทบแบบวนซ้ำจะทำให้เกิดการหลุดร่อนของชั้นไนไตรด์แบบไมโคร สำหรับการขึ้นรูป PC เกรดออปติคอลหรือการขึ้นรูป PMMA เราแนะนำให้ใช้เหล็กกล้าเครื่องมือชุบแข็งทั้งชิ้น เช่น DC53 หรือ SKH51 พร้อมการขัดเงาแบบกระจก เกรดนี้ทนทานต่อแรงกระแทกได้เหนือกว่าและขจัดจุดความเข้มข้นของความเครียด
ถาม: จะตัดสินได้อย่างไรว่าชุดหัวสกรูฉีดที่มีอยู่สึกหรอโดยไม่ต้องถอดสกรูออกทั้งหมดหรือไม่
ตอบ: สัญญาณในการผลิตที่ชัดเจนที่สุดคือการรองรับวัสดุหลอมที่ไม่เสถียรหรือหายไปเมื่อสิ้นสุดจังหวะการฉีด ร่วมกับเวลาในการจ่ายที่ไม่สม่ำเสมอ หากแรงดันการฉีดยังคงสูงแต่เบาะยังคงหดตัวจนเหลือศูนย์ในระหว่างขั้นตอนการจับยึด ร่องจะเกิดขึ้นบนพื้นผิวซีลของเช็คริงหรือแหวนรองกันแรงขับ ซึ่งจะทำให้ของเหลวไหลย้อนกลับ
ถาม: โรงงานของคุณสามารถปรับแต่งชุดวาล์วกันกลับ 3 ชิ้นสำหรับถังที่เจาะซ้ำหรือเจาะแล้วได้หรือไม่
ก. ใช่. หลังจากการขัดและขยายถัง ส่วนประกอบขนาดมาตรฐานจะสร้างระยะห่างในแนวรัศมีที่มากเกินไปและการไหลย้อนกลับของของเหลวที่รุนแรง คุณเพียงแค่ต้องระบุเส้นผ่านศูนย์กลางภายในที่แท้จริงของกระบอกขัดและข้อกำหนดเกลียวของปลายสกรูของคุณเท่านั้น วิศวกรของเราคำนวณและตัดเฉือนวงแหวนตรวจสอบและแหวนรองกันสะเทือนขนาดใหญ่พิเศษเพื่อคืนช่องว่างการซีลในแนวรัศมี 0.02 มม.–0.04 มม. ที่เหมาะสมที่สุด ซึ่งช่วยลดต้นทุนโดยหลีกเลี่ยงการเปลี่ยนกระบอกเต็ม
แท็กยอดนิยม: ผู้ผลิตหัวสกรูฉีด, หัวสกรูฉีดขึ้นรูปแบบกำหนดเอง, ผู้ผลิตหัวสกรูฉีดพลาสติก
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 217, ถนน Qiaoxing East, Dafeng, เมือง Jintang, เขต Dinghai, เมือง Zhoushan, จังหวัดเจ้อเจียง, จีน
-
โทร
-
หากมีข้อสงสัยเกี่ยวกับกระบอกฉีดพลาสติก สกรูเครื่องฉีดพลาสติก กล่องเกียร์เครื่องอัดรีด หรือรายการราคา โปรดฝากอีเมลของคุณมาหาเรา แล้วเราจะติดต่อกลับภายใน 24 ชั่วโมง