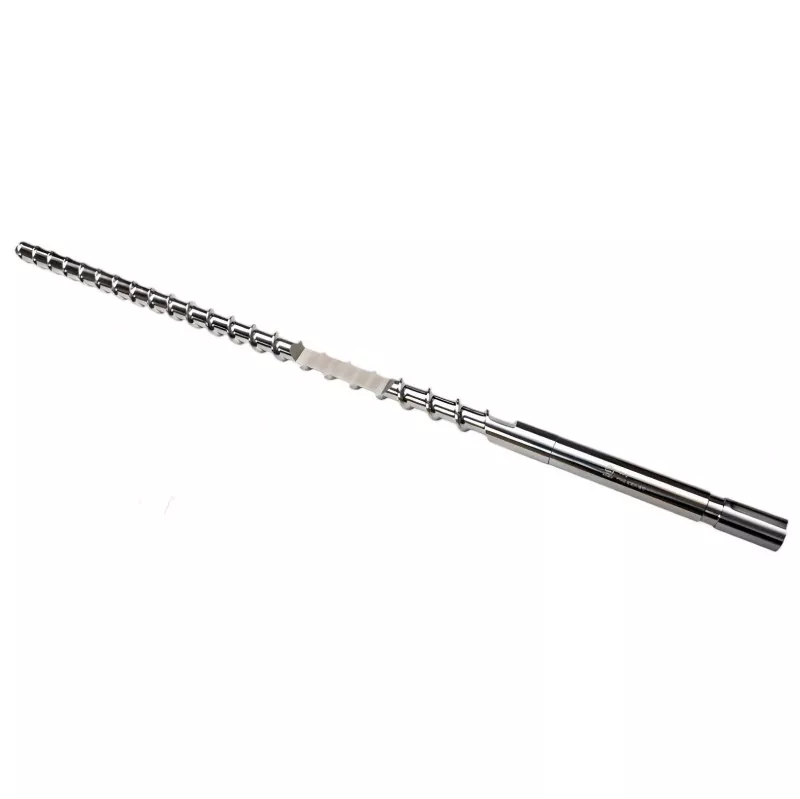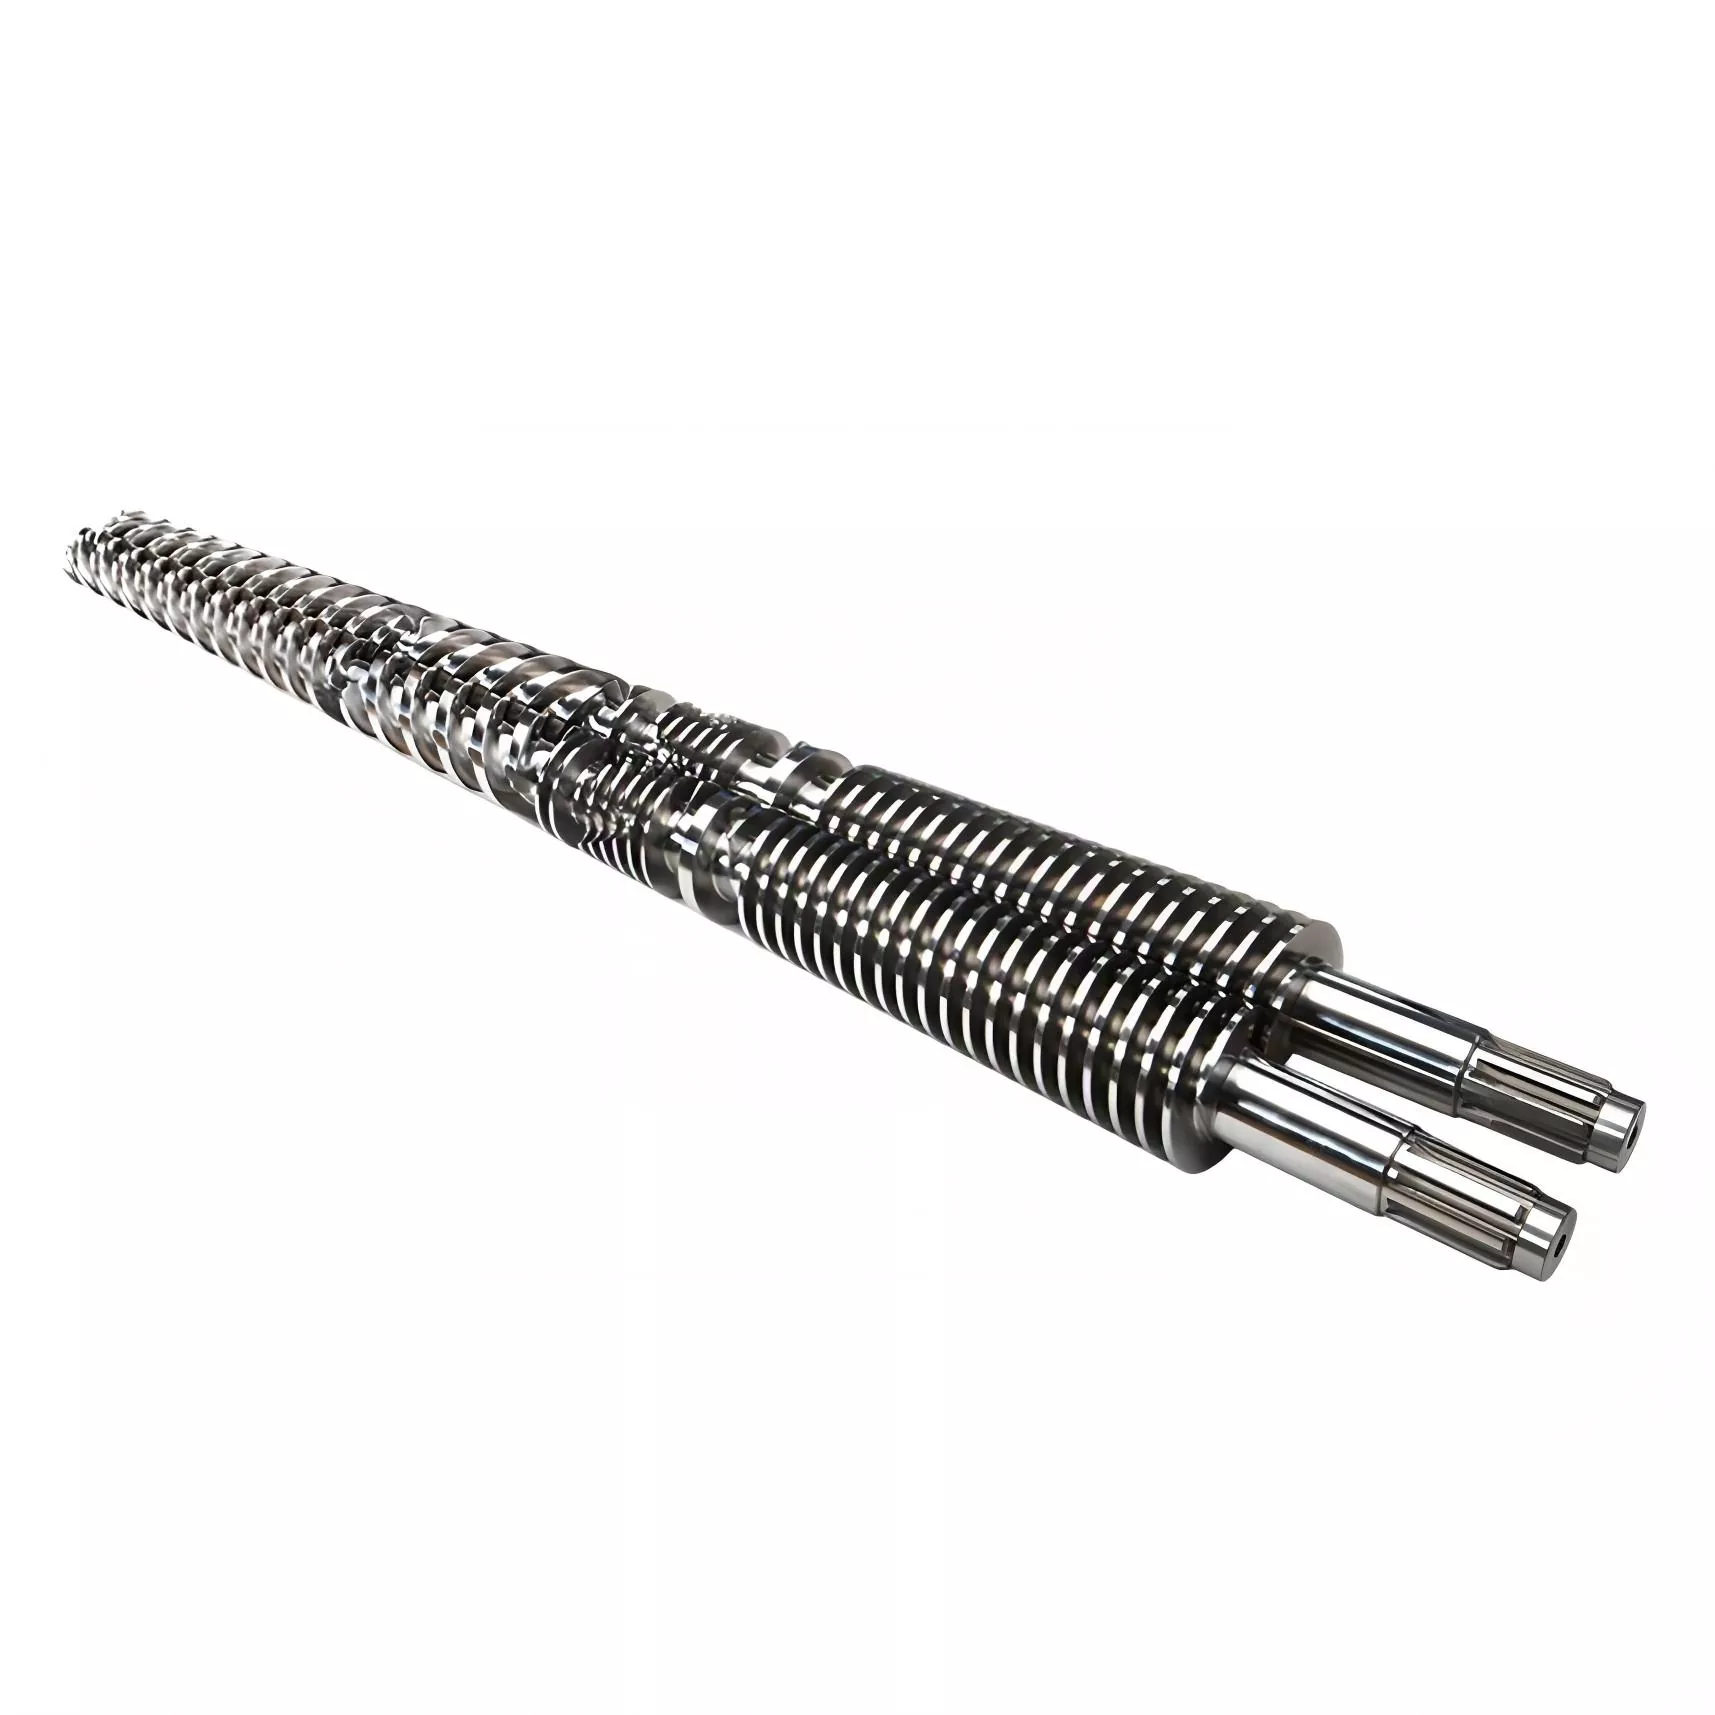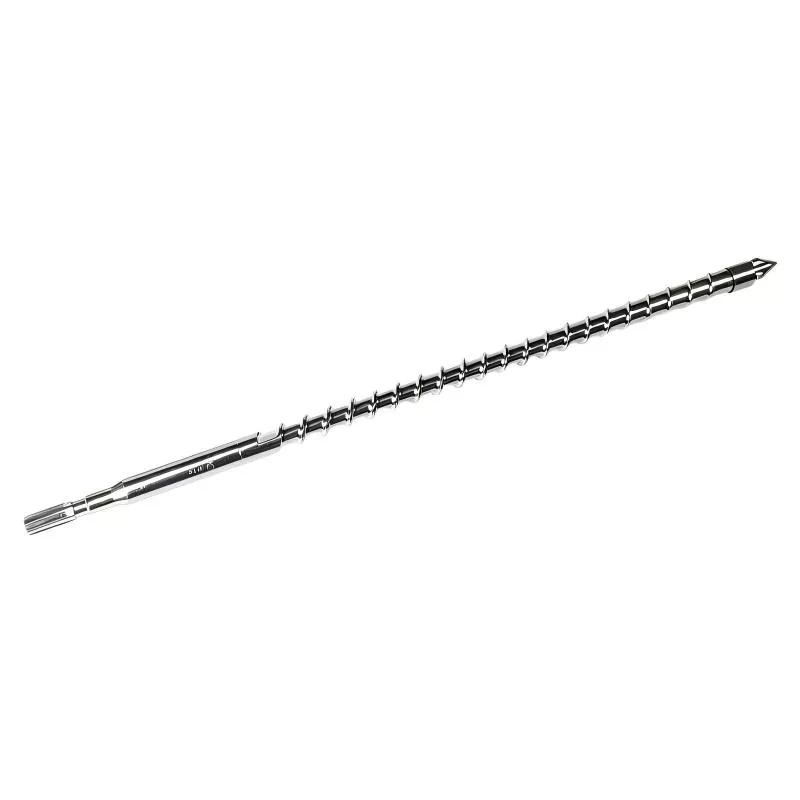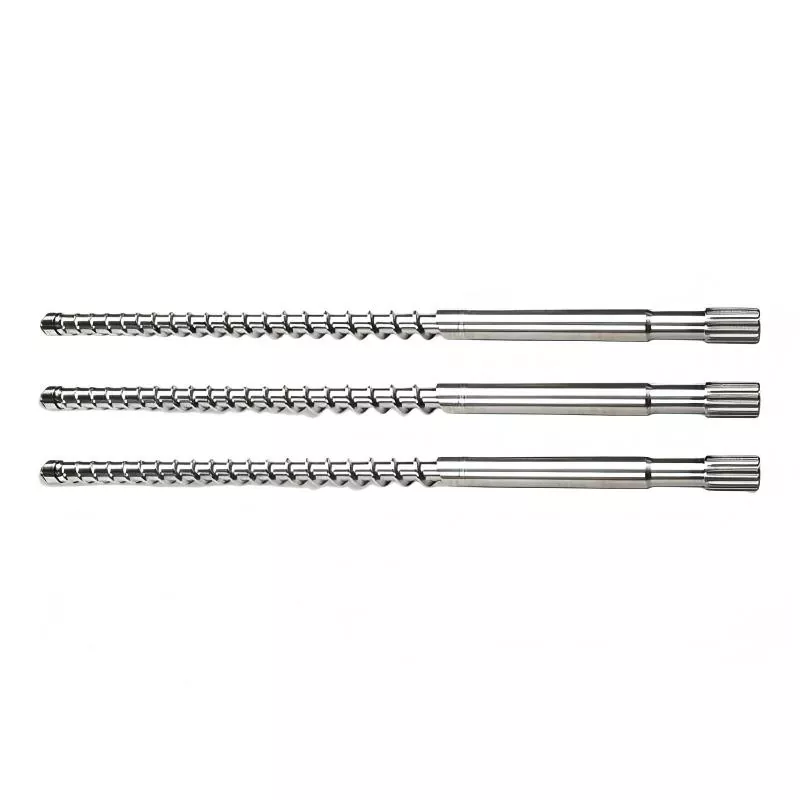
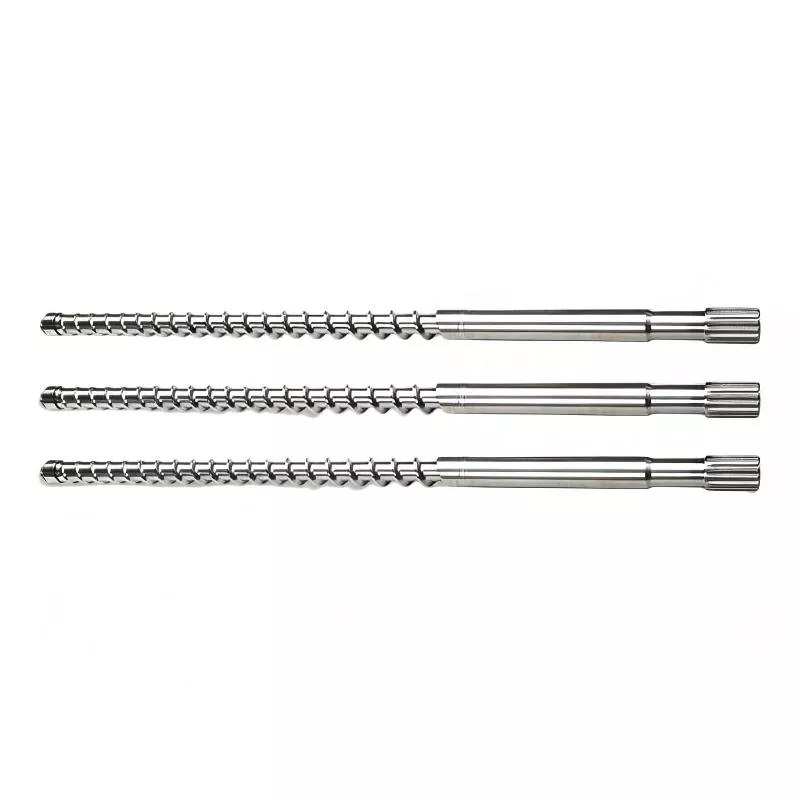
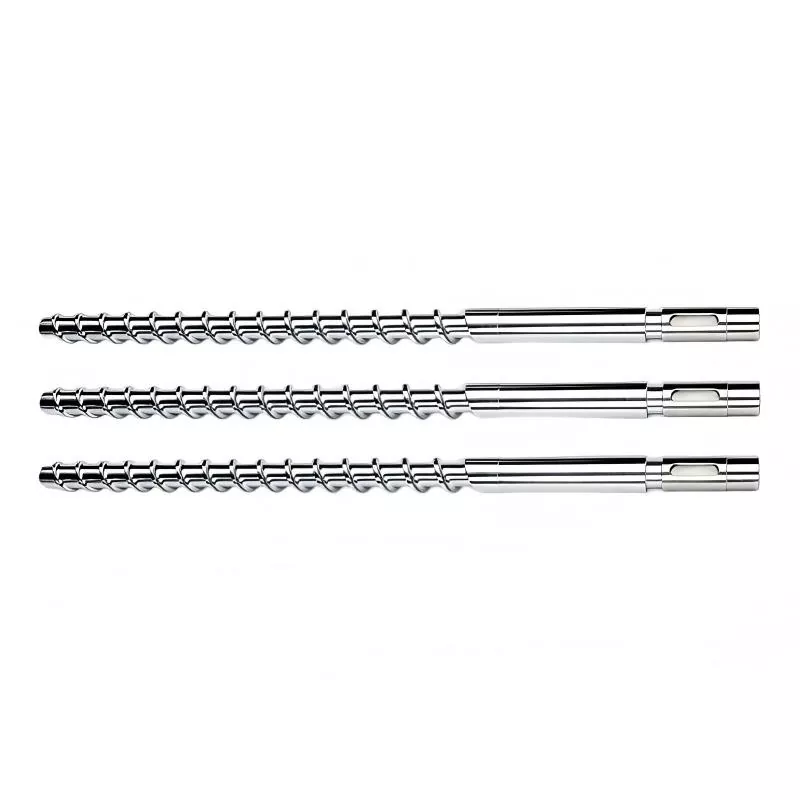
สกรูเครื่องฉีดพลาสติก
ยินดีต้อนรับสู่การซื้อสกรูเครื่องฉีดพลาสติกคุณภาพสูงจาก HAPPY PLASTICS เราเป็นผู้ผลิตที่เชื่อถือได้ในประเทศจีน ผลิตภัณฑ์นี้สามารถยกระดับประสิทธิภาพการผลิตโดยรวมได้อย่างมาก โปรไฟล์ทางเรขาคณิตที่ออกแบบเฉพาะของเราให้การหลอมที่เป็นเนื้อเดียวกันและรักษาความสม่ำเสมอของน้ำหนักแบบช็อตต่อช็อต ช่วยลดอัตราการขึ้นรูปที่มีข้อบกพร่องได้สูงสุดถึง 18%
การจัดหาจากผู้ผลิตสกรูเครื่องฉีดพลาสติกของจีนที่เชื่อถือได้รับประกันการทำงานที่มั่นคงไม่หยุดนิ่งสำหรับสายการผลิตของคุณ HAPPY PLASTICS ใช้เครื่องกัด CNC ห้าแกนที่มีความแม่นยำสูงและการเชื่อมโลหะผสม bimetallic ขั้นสูงเพื่อผลิตสกรูที่มีอายุการใช้งานยาวนาน ผลิตภัณฑ์เหล่านี้แก้ปัญหาการเสียดสีพื้นผิวการบิน ลดการใช้พลังงาน และกำจัดข้อบกพร่องจุดดำในระหว่างการเปลี่ยนวัสดุและการเปลี่ยนสี
การกำหนดค่าโครงสร้าง
เพื่อรักษาประสิทธิภาพที่มั่นคงภายใต้ภาระทางความร้อนและทางกลที่ซับซ้อน สกรูเครื่องฉีดพลาสติกของ HAPPY PLASTICS ใช้การบำบัดทางโลหะวิทยาที่ตรงเป้าหมายซึ่งจับคู่กับเรซินขึ้นรูปต่างๆ:
• SACM645 (38CrMoAlA) เหล็กไนไตรด์:การบำบัดไนไตรด์ด้วยแก๊สลึก 72 ชั่วโมง ความแข็งพื้นผิว ≥ 950 HV ความลึกของไนไตรด์ที่มีประสิทธิภาพ 0.5–0.7 มม. เหมาะสำหรับพลาสติกทั่วไปที่ไม่ขัดสี เช่น PP, PE และ ABS
• SKD61 และ DC53 เหล็กชุบแข็งเต็ม:ความร้อนสุญญากาศผ่านการบำบัด HRC 56–60 พร้อมความต้านทานแรงบิดที่โดดเด่น เหมาะสำหรับเรซินโปร่งใสแข็ง รวมถึง PC และ PMMA
• ทังสเตนคาร์ไบด์หุ้ม Bimetallic:ส่วนโค้งของชั้นโลหะผสม 1.5–2.0 มม. เชื่อมบนส่วนบนของสกรู ความแข็ง HRC 62–65 ทนทานต่อการเสียดสีที่เกิดจากพลาสติกเสริมใยแก้ว 30%–50% ได้อย่างมีประสิทธิภาพ
• ความอดทนต่อความตรงของเพลา:ความตรงตลอดความยาวควบคุมต่ำกว่า 0.02 มม. เพื่อหลีกเลี่ยงการเสียดสีด้านเดียวและความเสียหายจากรอยขีดข่วนบนผนังด้านในของถัง
การจับคู่โปรไฟล์สกรูที่เหมาะสมกับเรซินขึ้นรูป
โปรไฟล์สกรูมาตรฐานทั่วไปทำให้เกิดการสึกหรอของส่วนประกอบและประสิทธิภาพรอบการทำงานที่ช้าได้ง่าย การเลือกสกรูเครื่องฉีดพลาสติกที่ออกแบบให้เหมาะกับวัตถุดิบของคุณสามารถยืดอายุการใช้งานและลดรอบการขึ้นรูปได้:
สกรูอัดไล่ระดับ (ส่วนเปลี่ยนผ่านยาว)
โซนการเปลี่ยนผ่านคิดเป็น 40%–50% ของความยาวสกรูทั้งหมด ทำให้มีการถ่ายเทความร้อนทีละน้อย เหมาะสำหรับพลาสติกผลึกที่ไวต่อความร้อน เช่น PVC และ POM ซึ่งหลีกเลี่ยงแรงเฉือนเฉพาะที่มากเกินไป และป้องกันการเกิดสีเหลืองของผลิตภัณฑ์สำเร็จรูป
สกรูหัวต่อแบบฉับพลัน (ส่วนหัวต่อแบบสั้น)
การเปลี่ยนผ่านการบีบอัดอย่างรวดเร็วเพียง 1–2 พิทช์ ออกแบบมาเป็นพิเศษสำหรับเรซินอสัณฐานที่มีจุดหลอมเหลวที่ชัดเจน เช่น ไนลอน PA66 และ PET สามารถหลอมละลายได้เร็วและหลีกเลี่ยงการอุดตันของอนุภาคของแข็ง
สกรูกั้น
มีการเพิ่มชั้นกั้นเสริมเพื่อแยกเม็ดแข็งที่ยังไม่ละลายและส่วนที่หลอมละลายออกเป็นช่องทางการไหลที่เป็นอิสระ โดยกำจัดอนุภาคที่ยังไม่ละลายโดยสิ้นเชิงในการผลิตบรรจุภัณฑ์ความเร็วสูง และเพิ่มกำลังการผลิตได้ 22%
ข้อมูลจำเพาะการบำรุงรักษาและการใช้งานรายวัน
กฎการทำงานที่ได้มาตรฐานสามารถป้องกันการเสียรูปเมื่อยล้าก่อนวัยอันควรของสกรูเครื่องฉีดพลาสติกได้อย่างมีประสิทธิภาพ:
• ห้ามการเริ่มต้นแบบเย็น:อย่าสตาร์ทมอเตอร์หัวฉีดทันทีหลังจากที่เครื่องทำความร้อนถึงอุณหภูมิที่ตั้งไว้ แช่ความร้อนไว้เป็นเวลา 15-20 นาทีเพื่อละลายพลาสติกที่เหลือในช่องว่างของรากและหลีกเลี่ยงแรงบิดสูงที่จะทำลายแกนสกรู
• มาตรฐานการดำเนินการกำจัดอัลคาไลน์:เมื่อเปลี่ยนจากเรซินที่มีฤทธิ์กัดกร่อน (ABS, PVC) มาเป็นพลาสติกทั่วไป ให้ล้างถังทันทีด้วย PMMA ที่มีน้ำหนักโมเลกุลสูงหรือสารประกอบชะล้างแบบพิเศษเพื่อทำให้ก๊าซระเหยที่เป็นกรดเป็นกลาง
• จำกัดความเร็วเชิงเส้นในการหมุนสำหรับวัสดุเติม:เมื่อแปรรูปสารประกอบเสริมใยแก้ว ให้ควบคุมความเร็วเชิงเส้นของพื้นผิวสกรูต่ำกว่า 0.2 ม./วินาที การหมุนเร็วมากเกินไปจะช่วยเร่งการขัดถูด้วยใยแก้ว และลดอายุการใช้งานของเที่ยวบินโลหะคู่
มาตรฐานการตัดสินทดแทนสำหรับสกรูที่สวม
โรงงานสามารถตัดสินได้ว่าจำเป็นต้องเปลี่ยนสกรูเครื่องฉีดพลาสติกหรือไม่ผ่านข้อมูลการผลิตแบบเรียลไทม์เพื่อหลีกเลี่ยงความล้มเหลวของอุปกรณ์อย่างกะทันหัน:
|
รายการการตรวจจับ |
มาตรฐานปกติ |
ค่าวิกฤตทดแทน |
ข้อบกพร่องการขึ้นรูปที่สอดคล้องกัน |
|
ระยะห่างระหว่างแนวรัศมีระหว่างการบินและลำกล้อง |
0.03 มม. – 0.06 มม |
≥ 0.15 มม |
การไหลย้อนกลับของการหลอมอย่างรุนแรง เวลาในการทำให้เป็นพลาสติกไม่เสถียร |
|
ความผันผวนของความยาวคุชชั่นหลอมละลาย |
±0.5 มม |
≥ ±3.0 มม |
น้ำหนักชิ้นงานไม่คงที่ ช็อตสั้นบ่อยครั้ง |
|
การเบี่ยงเบนหนีศูนย์ในแนวรัศมีเพลา (ความตรง) |
≤ 0.02 มม |
≥ 0.08 มม |
รอยขีดข่วนผนังด้านในถังท้องถิ่น จุดดำโลหะเจือปน |
คำถามที่พบบ่อย
ถาม: เมื่อทำการขึ้นรูป PP ที่มีอัตราการไหลสูงด้วยสกรูทั่วไปทั่วไป จะมีอนุภาคที่ไม่ละลายและมีเส้นสีเงินปรากฏบนผลิตภัณฑ์สำเร็จรูป สาเหตุที่แท้จริงคืออะไร?
ตอบ: ปัญหานี้เกิดขึ้นจากอัตราส่วน L/D ที่ไม่ตรงกันและโปรไฟล์การบีบอัดสำหรับเรซินที่มีการไหลสูง วัตถุดิบไหลผ่านส่วนป้อนเร็วเกินไปและไม่สามารถดูดซับความร้อนสม่ำเสมอจากเครื่องทำความร้อนแบบถังได้ การแทนที่ด้วยสกรูเครื่องฉีดพลาสติกชนิดกั้นแบบกำหนดเองสามารถแยกเฟสของแข็งและหลอมเหลวได้ทางกายภาพ เม็ดทั้งหมดผ่านการกวาดล้างที่แคบเพื่อให้เป็นพลาสติกโดยสมบูรณ์ ช่วยขจัดข้อบกพร่องด้านความสวยงามของพื้นผิวได้อย่างทั่วถึง
ถาม: จะทำความสะอาดพลาสติกที่แข็งตัวบนแผ่นเกลียวโดยไม่ทำลายการเคลือบไบเมทัลลิกได้อย่างไร
ตอบ: ห้ามใช้คบเพลิงแก๊สเผาพลาสติก ความร้อนสูงเกินไปในท้องถิ่นจะทำลายโครงสร้างผลึกโลหะที่ผ่านการอบชุบด้วยความร้อน และลดความแข็งของชั้นโลหะผสมไบเมทัลลิก ดึงสกรูออกในขณะที่ยังร้อนอยู่ จากนั้นทำความสะอาดสิ่งตกค้างด้วยตาข่ายลวดทองแดง แปรงทองเหลือง หรือที่ขูดอะลูมิเนียม สำหรับพลาสติกวิศวกรรมชนิดแข็ง ให้วางสกรูในเตาอบที่อุณหภูมิต่ำกว่า 350°C เพื่อทำให้เรซินอ่อนตัวลงโดยไม่ทำให้เหล็กกล้าเครื่องมือฐานเสียหาย
ถาม: สายการผลิตผสม ABS มาตรฐาน 80% และไนลอนเติมแก้ว 20% จะเลือกระหว่างสกรูไนไตรด์กับสกรูไบเมทัลลิกได้อย่างไร
ตอบ: หากมีการใช้วัสดุใยแก้วเป็นครั้งคราว สกรูไนไตรด์ธรรมดาจะสึกหรออย่างรวดเร็วเมื่อชั้นไนไตรด์บาง 0.5 มม. สึกหรอออกไป ใยแก้วทำหน้าที่เป็นตัวกลางในการขัดถูเพื่อกัดเซาะเหล็กฐานอ่อนที่อยู่ด้านล่างอย่างรวดเร็ว สายการผลิตแบบผสมต้องใช้สกรูเครื่องฉีดพลาสติก bimetallic การหุ้มโลหะผสมทังสเตนคาร์ไบด์ช่วยปกป้องส่วนบนของเครื่องบินในระหว่างการขึ้นรูปไนลอน ขณะเดียวกันก็ทำงานได้อย่างเสถียรสำหรับการผลิต ABS ในแต่ละวัน
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 217, ถนน Qiaoxing East, Dafeng, เมือง Jintang, เขต Dinghai, เมือง Zhoushan, จังหวัดเจ้อเจียง, จีน
-
โทร
-
หากมีข้อสงสัยเกี่ยวกับกระบอกฉีดพลาสติก สกรูเครื่องฉีดพลาสติก กล่องเกียร์เครื่องอัดรีด หรือรายการราคา โปรดฝากอีเมลของคุณมาหาเรา แล้วเราจะติดต่อกลับภายใน 24 ชั่วโมง



คำแนะนำข่าวสาร