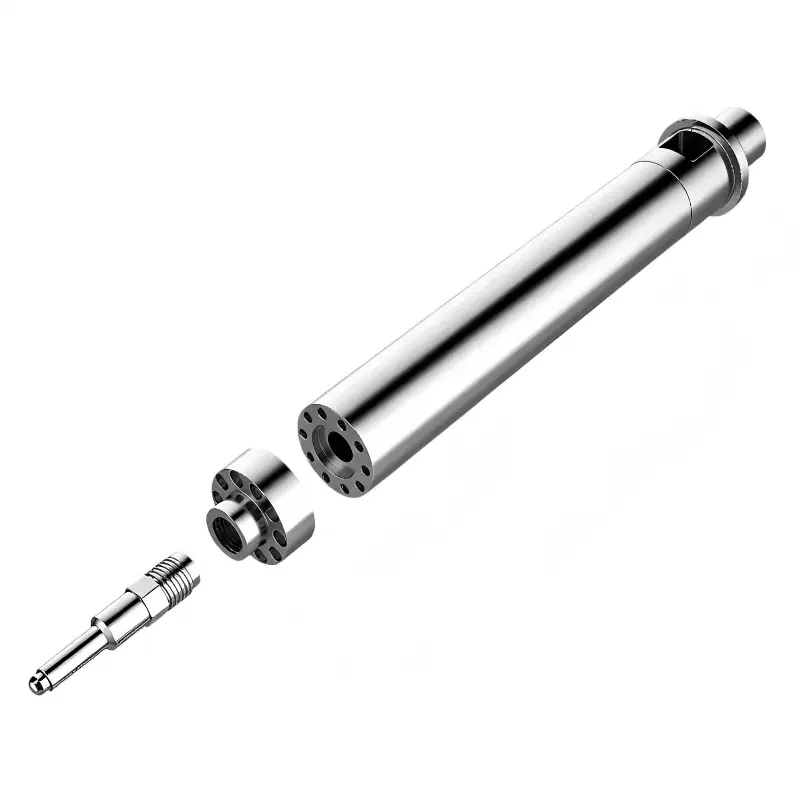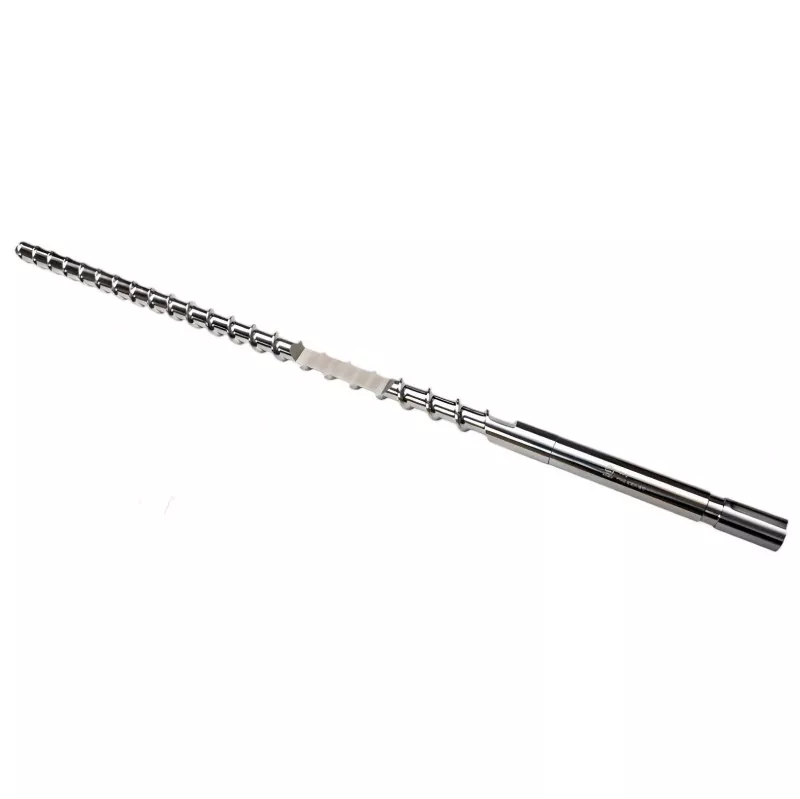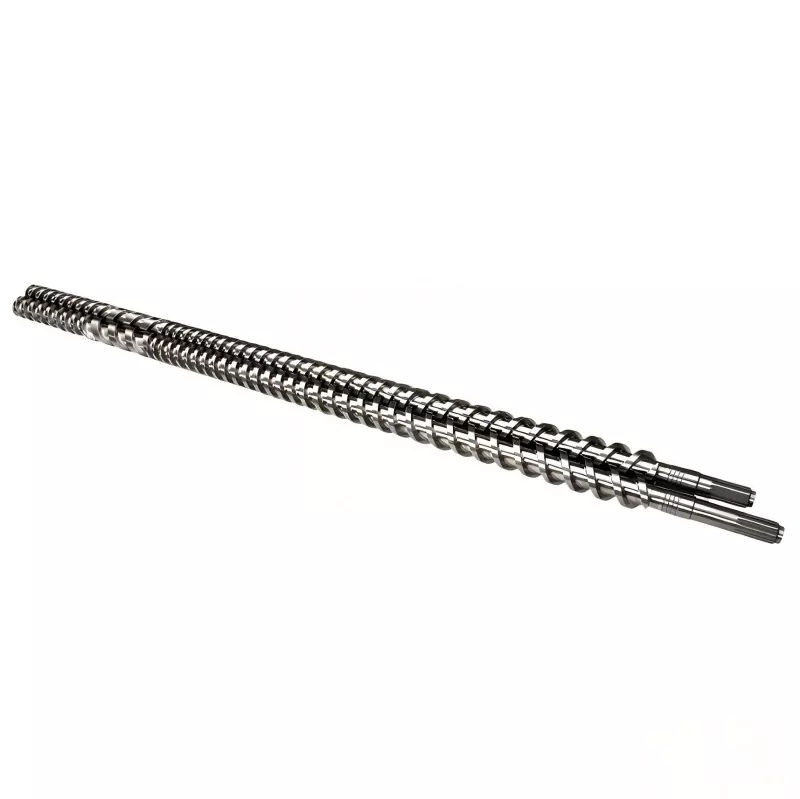
สกรูคู่ขนานและลำกล้อง
ผู้ผลิตคอมพาวด์โพลีเมอร์ระดับโลกที่ต้องการซื้อระบบ Parallel Twin Screw and Barrel จากโรงงาน HAPPY PLASTICS สามารถเพิ่มประสิทธิภาพการกระจายตัวของพวกมันได้โดยตรง ชุดประกอบแบบหมุนร่วมที่มีความแม่นยำของเรามีช่องว่างแบบตาข่ายที่แน่นและทำความสะอาดตัวเองได้ ซึ่งกำจัดการรวมตัวที่ไม่ละลาย ช่วยลดเส้นสีมาสเตอร์แบทช์ของโพลีเมอร์ได้มากถึง 18%
การจัดซื้อจากผู้ผลิตสกรูและบาร์เรลคู่ขนานของจีนที่มีประสบการณ์ ช่วยให้โรงงานผสมสามารถรักษาสนามเฉือนที่สม่ำเสมอในระหว่างการทำงานที่มีปริมาณงานสูง HAPPY PLASTICS ใช้เครื่องเจียร CNC แบบหลายแกนขั้นสูงและเทคโนโลยีส่วนโมดูลาร์เพื่อมอบส่วนประกอบสกรูที่ปรับแต่งได้อย่างเต็มที่และถังหุ้มที่เข้ากัน ซึ่งจัดการกับการเสริมแรงด้วยใยแก้วที่รุนแรง การเติมแร่ และการระเหยที่ระเหยได้โดยไม่มีแรงบิดลดลง
ข้อมูลจำเพาะทางเทคนิคและความคลาดเคลื่อนของโมดูล
เพื่อรับประกันประสิทธิภาพการทำความสะอาดตัวเองที่เชื่อถือได้และการวางตำแหน่งส่วนที่เปลี่ยนได้ HAPPY PLASTICS การตั้งค่าสกรูคู่และลำกล้องแบบขนานนั้นได้รับการประมวลผลตามมาตรฐานทางเรขาคณิตที่แน่นอน:
• รูปแบบโครงสร้าง:ส่วนประกอบสกรูแบบแบ่งส่วนแบบโมดูลาร์ที่ติดตั้งบนเพลาที่มีแรงบิดสูง จับคู่กับลำกล้องแบบแบ่งส่วนหรือแบบต่อเนื่อง
• ความแม่นยำของระยะกึ่งกลาง:ค่าเผื่อเส้นศูนย์กลางแกนระหว่างรูทั้งสองจะอยู่ภายใน +0.01 มม. / -0 มม. เพื่อป้องกันการเสียดสีระหว่างการบินกับการบินที่ไม่แน่นอน
• เหล็กกล้าเครื่องมือระดับพรีเมียม:ส่วนประกอบของสกรูผลิตจากเหล็กกล้าเครื่องมือความเร็วสูง W6Mo5Cr4V2 (M2) ชุบแข็งในสุญญากาศ หรือโลหะผสมผงโลหะวิทยา HIP (Hot Isostatic Pressing) ที่มีระดับความแข็ง 60-64 HRC
• เทคโนโลยีซับในถัง:บล็อกกระบอกแต่ละชิ้นบุด้วยปลอกโลหะคู่ทรงวงรีหล่อแบบหมุนเหวี่ยงขนาด 3.0 มม. ซึ่งประกอบด้วยเมทริกซ์ทังสเตนคาร์ไบด์สูง
การกำหนดค่าเซ็กเมนต์แบบกำหนดเองจะเพิ่มเอาต์พุตแบบทบต้นให้สูงสุดได้อย่างไร
การตั้งค่าสกรูแบบคงที่ไม่สามารถปรับให้เข้ากับการเปลี่ยนแปลงความหนืดของโพลีเมอร์ได้ ด้วยการจัดเรียงส่วนสกรูคู่และกระบอกคู่ขนานแบบโมดูลาร์ของเราไปตามเพลาแรงบิดสูง ผู้ปฏิบัติงานจึงสามารถปรับอินพุตพลังงานกลได้อย่างแม่นยำ:
การปรับบล็อคการนวดเพื่อการกระจายตัวของไฟเบอร์
ด้วยการกำหนดค่าจานนวดที่มุมที่เซ (45° หรือ 90°) ชุดประกอบจะใช้แรงเฉือนระนาบแบบเข้มข้นเพื่อแยกมัดใยแก้วโดยไม่ทำให้มัดต่ำกว่าความยาวเสริมแรงวิกฤติ ซึ่งจะช่วยเพิ่มความต้านทานแรงดึงเชิงกลของสารประกอบ
องค์ประกอบการบินย้อนกลับสำหรับการทำลายสุญญากาศ
การวางองค์ประกอบสกรูเกลียวกลับก่อนโซนช่องระบายอากาศสุญญากาศจะสร้างการปิดผนึกวัสดุอย่างต่อเนื่อง บล็อกโครงสร้างนี้บังคับให้ช่องหลอมละลายเติมเต็ม สร้างแรงกดดันก่อนที่เรซินจะตกลงสู่โซนบีบอัด ซึ่งก๊าซระเหยจะหลบหนีออกมาอย่างหมดจด
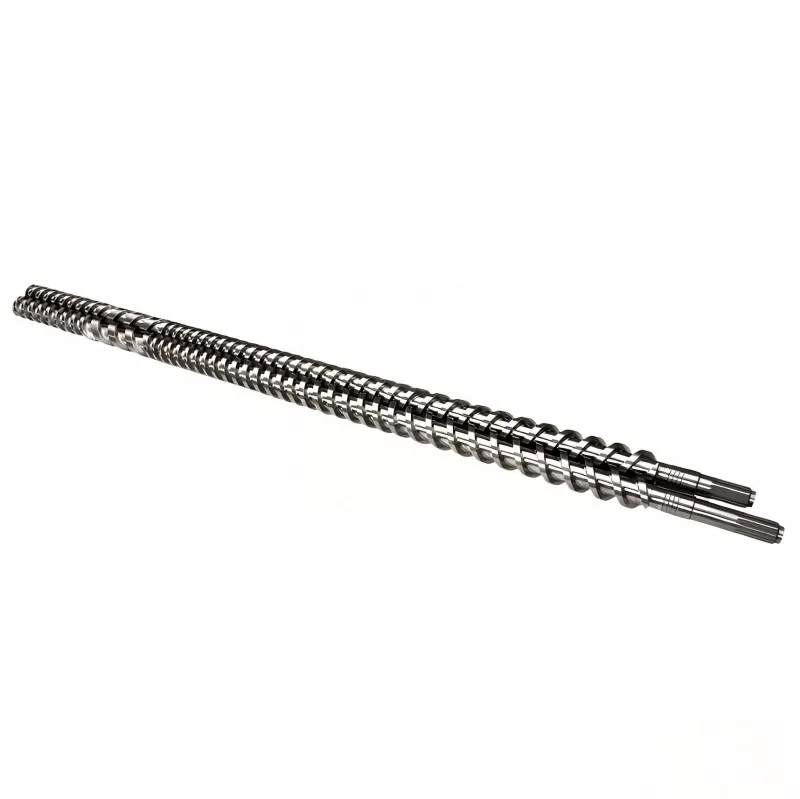
โปรโตคอลการทำความสะอาด Spline และการประกอบกลับทีละขั้นตอน
การจัดการชิ้นส่วนโมดูลาร์แต่ละชิ้นอย่างไม่เหมาะสมในระหว่างการเปลี่ยนอาจทำให้เกิดการยึดเพลาหรือการชนกันของหลุด ปฏิบัติตามลำดับนี้เมื่อสร้างชุดประกอบสกรูคู่ขนานและชุดลำกล้องแบบโมดูลาร์ใหม่:
1. การสกัดเซ็กเมนต์ร้อน:เลื่อนส่วนประกอบสกรูที่สึกหรอออกจากเพลาที่ยึดทันทีหลังจากการสกัดในขณะที่โพลีเมอร์ที่ตกค้างยังร้อนอยู่ (>200°C)
2. การตรวจสอบร่องฟัน:ทำความสะอาดร่องภายในของส่วนประกอบและร่องภายนอกของเพลาโดยใช้ล้อลวดทองเหลือง ตรวจสอบฟันเฟืองที่บิดเบี้ยวซึ่งบ่งชี้ถึงแรงบิดเกินในอดีต
3. การหล่อลื่นแบบป้องกันการกัด:ทาสารป้องกันการยึดติดที่มีนิกเกิลอุณหภูมิสูง (>1000°C) เป็นชั้นสม่ำเสมอบนเพลาก่อนที่จะเลื่อนส่วนใหม่เข้าที่เพื่อป้องกันการเชื่อมด้วยความเย็น
4. การกระชับแรงอัดตามแนวแกน:การขันปลายสกรูด้านหน้าจะต้องกระทำโดยใช้ประแจทอร์คแบบแมนนวลที่ปรับเทียบแล้ว การขันให้แน่นมากเกินไปจะยืดแกนยึดภายใน ในขณะที่การขันให้แน่นจะทำให้โพลีเมอร์หลอมละลายระหว่างผิวหน้าขององค์ประกอบ
สัญญาณกระบวนการใดที่บ่งบอกว่าถึงเวลาตรวจสอบฮาร์ดแวร์ของคุณแล้ว?
โรงงานผสมควรติดตามตัวแปรของระบบเหล่านี้เพื่อตรวจสอบว่าช่องว่างภายในของสกรูคู่ขนานและบาร์เรลได้ขยายเกินขีดจำกัดการผสมที่มีประสิทธิภาพหรือไม่:
|
กระบวนการดริฟท์ที่สังเกตได้ |
พื้นฐานการปฏิบัติงาน |
ทริกเกอร์การตรวจสอบ / การดำเนินการ |
ข้อบกพร่องในการผลิตขั้นปลาย |
|
ปริมาณพลังงานจำเพาะ (SEI) |
อัตราส่วนกิโลวัตต์ต่อกิโลกรัมที่เสถียร |
≥ 15% ประสิทธิภาพลดลง |
การกระจายตัวของฟิลเลอร์ไม่ดี, จับเป็นก้อนไม่ละลาย |
|
อุณหภูมิการปลดปล่อยละลาย |
เป้าหมาย ± 3 ℃ |
≥ 12 ℃เพิ่มขึ้น |
พอลิเมอร์เหลืองจากแรงเฉือนเฉพาะจุดมากเกินไป |
|
วัสดุพอร์ตระบายพล่าน |
การระบายอากาศที่สะอาด |
การไหลของโพลีเมอร์ที่สูงขึ้น |
การกักขังที่ระเหยง่าย เกิดฟองก๊าซภายใน |
คำถามที่พบบ่อยทางเทคนิคเฉพาะผลิตภัณฑ์
ถาม: เหตุใดเราจึงเห็นการสึกหรออย่างรวดเร็วของส่วนประกอบสกรูตรงใต้ช่องป้อนด้านข้างของเรา
ตอบ: เครื่องป้อนด้านข้างจะนำสารตัวเติมแร่ที่มีฤทธิ์กัดกร่อนเย็น (เช่น แป้งหรือ CaCO₃) เข้าไปในเมทริกซ์โพลีเมอร์ที่หลอมละลายบางส่วน สิ่งนี้จะสร้างสารขัดถูที่ไม่เปียกซึ่งกัดกร่อนเหล็กกล้าเครื่องมือมาตรฐาน เพื่อป้องกันสิ่งนี้ โซนสกรูคู่และกระบอกคู่ขนานใต้ช่องป้อนควรใช้ส่วนประกอบสกรูเฉพาะทางผงโลหะวิทยา (HIP) ที่มีเศษส่วนวาเนเดียม-คาร์ไบด์สูงเพื่อให้มีอายุการใช้งานที่ยาวนานขึ้น
ถาม: เราสามารถผสมและจับคู่ส่วนสกรูทดแทนของคุณกับเพลาเครื่องอัดรีดแบบยุโรปดั้งเดิมของเราได้หรือไม่
ก. ใช่. HAPPY PLASTICS ใช้โปรไฟล์ร่องฟันแบบม้วนที่แม่นยำตามมาตรฐาน DIN 5480 หากคุณระบุข้อมูลพารามิเตอร์เพลาร่องปัจจุบันของคุณ (เช่น จำนวนฟัน โมดูล และมุมแรงกด) เราสามารถจัดหาส่วนสกรูคู่และกระบอกคู่ขนานแบบดรอปอินที่เข้ากันได้ ซึ่งจะเลื่อนไปยังเพลา OEM ที่มีอยู่ของคุณได้อย่างหมดจด
ถาม: เราจะกำจัดการแข็งตัวของโพลีเมอร์แข็งภายในชุดประกอบถังคู่อย่างปลอดภัยได้อย่างไร
ตอบ: ห้ามใช้เปลวไฟเฉพาะจุดจากคบเพลิงออกซีอะเซทิลีนเพื่อละลายปลั๊กโพลีเมอร์ เนื่องจากความร้อนที่ไม่สม่ำเสมอจะทำให้การจัดแนวของกระบอกสูบบิดเบี้ยว และทำให้ไลเนอร์โลหะคู่อ่อนตัวลง ให้ตั้งโซนการให้ความร้อนแบบบาร์เรลทั้งหมดให้มีอุณหภูมิสูงถึง 30°C เหนือจุดหลอมเหลวของโพลีเมอร์ ปล่อยให้ความร้อนแช่ตัวเป็นเวลา 60 นาที และใช้ฟังก์ชันการวิ่งความเร็วต่ำของมอเตอร์อัดรีดเพื่อดันมวลที่อ่อนตัวออก
มาตรฐานบรรจุภัณฑ์และการรับประกันโครงสร้าง
เพื่อป้องกันการเคลื่อนตัว การโค้งงอ หรือความเสียหายจากความชื้นในระหว่างการขนส่งทางทะเลระหว่างประเทศ HAPPY PLASTICS ดำเนินกระบวนการจัดส่งที่มีความปลอดภัยสูง:
• มาตรฐานบรรจุภัณฑ์เสริมแรงอย่างมาก:ส่วนประกอบเพลาแบบโมดูลาร์ทุกชิ้นเคลือบด้วยจาระบีป้องกันสนิม ปิดผนึกสูญญากาศด้วยฟิล์มลามิเนตกั้นความชื้นอย่างหนา และล็อคเข้ากับเปลไม้รูปตัว V ที่เข้ารูปภายในลังส่งออกที่ได้รับการรับรองจาก IPPC ซึ่งเสริมด้วยแถบเหล็ก
• การคุ้มครองโครงสร้าง 12 เดือน:เราเสนอการรับประกันโครงสร้าง 12 เดือนเต็มสำหรับข้อบกพร่องในการผลิตหรือการแตกร้าวก่อนเวลาอันควรของส่วนประกอบสกรูคู่และลำกล้องคู่ขนานทั้งหมดภายใต้พารามิเตอร์การทำงานที่เหมาะสม
• เอกสารที่ตรวจสอบย้อนกลับได้:การจัดส่งประกอบด้วยรายงานการทดสอบวัสดุ (MTR) ที่ครอบคลุม ใบรับรองการตรวจวัดระยะห่าง และคำแนะนำรูปแบบวิดีโอโดยละเอียดเพื่อการทดสอบการใช้งานถึงสถานที่อย่างรวดเร็ว
แท็กยอดนิยม: สกรูคู่ขนานและกระบอก, กระบอกเครื่องอัดรีดสกรูคู่, กระบอกสกรูคู่ขนานแบบกำหนดเอง
ส่งคำถาม
ข้อมูลติดต่อ
-
ที่อยู่
เลขที่ 217, ถนน Qiaoxing East, Dafeng, เมือง Jintang, เขต Dinghai, เมือง Zhoushan, จังหวัดเจ้อเจียง, จีน
-
โทร
-
หากมีข้อสงสัยเกี่ยวกับกระบอกฉีดพลาสติก สกรูเครื่องฉีดพลาสติก กล่องเกียร์เครื่องอัดรีด หรือรายการราคา โปรดฝากอีเมลของคุณมาหาเรา แล้วเราจะติดต่อกลับภายใน 24 ชั่วโมง